2026-10-09
Potiahnutá piestna tyč je jedným z tých komponentov, ktoré potichu rozhodujú o tom, ako dlho vydrží hydraulický valec. Je to jediný pohyblivý povrch, ktorý valec vystavuje vonkajšiemu svetu, a každý kameň, škrabanec, nános soli alebo hrdzavá jama, ktorá na ňom dopadne, nakoniec putuje späť pod tesnenie a do oleja. Dlho predtým, ako valec zlyhá na poli, povrch tyče zvyčajne rozpráva príbeh.
Stroje Wuxi Qunke už od roku 2008 vyrába hydraulické valce, pneumatické valce a presné piestne tyče a lakovacie práce boli väčšinu toho času súčasťou dennej rutiny. Nasleduje praktický návod: čo povlak skutočne robí na tyči, aké povrchové úpravy vyhovujú ktorým pracovným podmienkam a ako výber interaguje s tesneniami, kvapalinou a údržbou.
Mechanicky piestna tyč prenáša zaťaženie z piestu von cez hlavu valca. Dve rôzne oblasti tej istej časti vykonávajú dve úplne odlišné úlohy. Pod tesnením je tyč klzným povrchom a jej tolerancia priemeru, kruhovitosť a drsnosť rozhodujú o tom, či tesnenie udrží tlak roky alebo začne plakať po niekoľkých tisíckach cyklov. Mimo valca je tá istá tyč exponovaným konštrukčným povrchom, ktorý čelí dažďu, prachu, štrku, soli a umývacím chemikáliám.
Povlak je spôsob, akým sú tieto dve úlohy oddelené. Základná oceľ dodáva pevnosť a tuhosť, zatiaľ čo povlak dodáva tvrdosť, nízke trenie a ochranu proti korózii presne tam, kde dôjde k poškodeniu.
Uhlíkové ocele ako 1045 a 4140 sú ťahúňmi pri výrobe tyčí, ale bez povlaku rýchlo hrdzavejú vo vlhkom alebo pobrežnom vzduchu. Akonáhle začne hrdza, jamky sa zmenia na brúsne hrany, ktoré orezávajú materiál z tesniaceho okraja a presakovanie začne dlho predtým, ako niečo vyzerá zjavne zlomené. Ešte predtým, ako sa objavia jamky, suché trenie medzi holou oceľou a tesnením z polyuretánu alebo NBR zvyšuje miestnu teplotu a urýchľuje opotrebovanie.
Nehrdzavejúca oceľ rieši koróziu, ale prináša svoje vlastné problémy: je relatívne mäkká, náchylná na zadretie a drahá pri veľkých priemeroch. Pre väčšinu hydraulických a pneumatických tyčí je preto praktickou odpoveďou potiahnutá uhlíková alebo legovaná oceľ, s povrchovou úpravou zvolenou pre prostredie, v ktorom stroj skutočne pracuje.
Názvy povlakov môžu byť mätúce, pretože niektoré z nich popisujú skôr rodinu než jeden recept. V praxi sa cesty, ktoré sa najčastejšie objavujú na piestnych tyčiach, spadajú do štyroch skupín: galvanický chróm, kompozitné galvanické vrstvy, tepelne aplikované vrstvy, ako je keramické a laserové obloženie, a difúzne úpravy, ako je QPQ.
Tvrdý chróm zostáva predvolenou hodnotou pre všeobecnú hydraulickú službu, a to z dobrého dôvodu. Galvanizovaná vrstva má zvyčajne hrúbku 20 až 50 mikrónov, dosahuje približne 800 až 1000 HV a ponúka veľmi nízky koeficient trenia proti bežným tesniacim zmesiam. Táto kombinácia udržuje nízke teploty tesnenia a odoláva malým abrazívnym časticiam, ktoré sa dostanú cez stierače.
Jeho slabinou je pórovitosť a mikrotrhlinky. V dobre namazanom vnútornom stroji na tom zriedka záleží, ale v pobrežnom alebo chemickom prostredí môže korózia preniknúť cez tieto jemné trhliny a zdvihnúť vrstvu zospodu. Preto existujú kompozitné vrstvy.
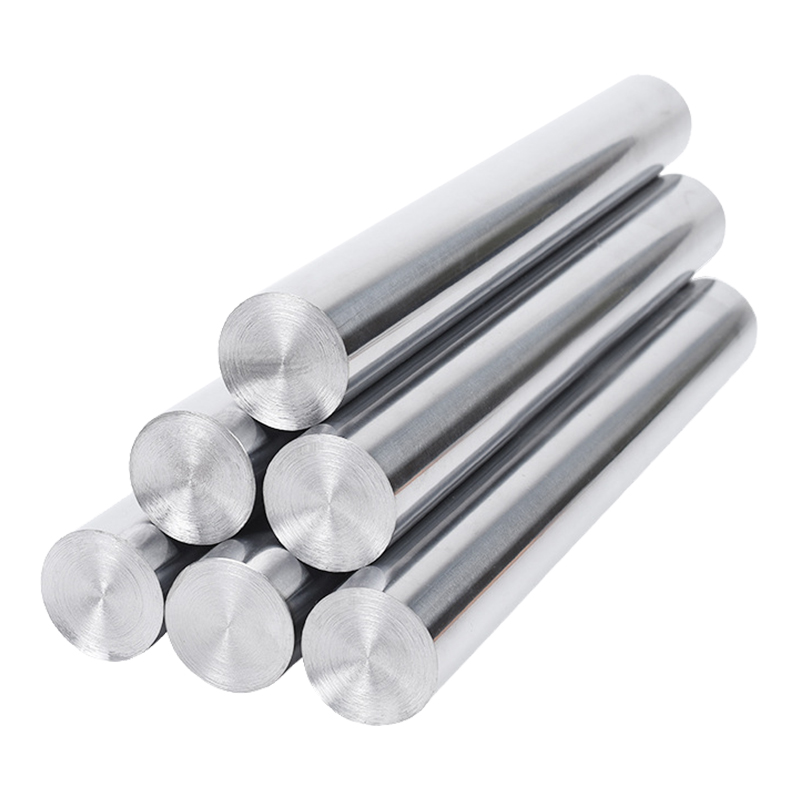
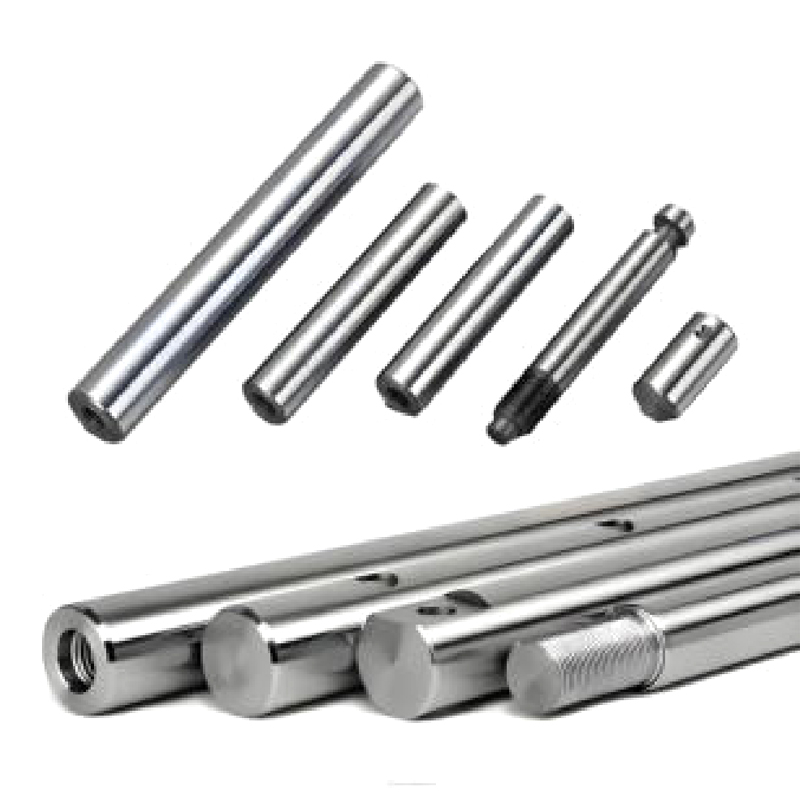
 Tvrdá chrómovaná piestna tyč hydraulického valca Galvanicky pochrómovaná piestna tyč pre hydraulické valce, dostupná v oceľových a nerezových triedach, s kontrolovanou hrúbkou a zákazkovým opracovaním. Zobraziť produkt →
Kompozitná cesta dáva pod seba mäkšiu vrstvu odolnejšiu voči korózii a navrch vrstvu tvrdého chrómu. Mliečno-biely chróm ako základná vrstva s tvrdým chrómom je známy pár a nikel nasledovaný tvrdým chrómom funguje na rovnakom princípe: bariérová vrstva blokuje vlhkosť a chemikálie, zatiaľ čo vonkajšia vrstva nesie opotrebovanie. Obidva vyžadujú ďalšie kroky pokovovania, dlhšie časy prípravy a prísnejšie ovládanie kúpeľa, takže sú zvyčajne vyhradené pre zariadenia, ktoré skutočne žijú vonku alebo v blízkosti slanej vody.
Quench-polish-quench je skôr difúzna úprava než deponovaná vrstva: povrch je nitridovaný v soľnom kúpeli, leštený a potom oxidovaný. Pretože na vrchu nie je nič pridané, nie je tam žiadna vrstva, ktorá by sa mohla odlupovať, a zmena rozmerov je minimálna, vďaka čomu je QPQ atraktívny pre tenké prúty a diely držané v prísnych toleranciách. Puzdro je však plytké, typicky desiatky mikrónov, takže to nie je liek na hlboké ryhy alebo silné odieranie.
Nižšie uvedená tabuľka sumarizuje porovnanie týchto trás z hľadiska každodennej výroby. Údaje sú skôr typickými rozsahmi ako pevnými špecifikáciami, pretože hrúbka vrstvy je zvyčajne dohodnutá podľa projektu.
| Poťahovacia cesta | Typická vrstva | Hlavná sila | Najlepšie sedí | Body na sledovanie |
|---|---|---|---|---|
| Tvrdé chrómovanie | 20-50 um | Odolnosť proti opotrebovaniu s nízkym trením | Všeobecné hydraulické a pneumatické valce v miernych podmienkach | Póry a mikrotrhliny môžu spôsobiť, že pod nimi začne korózia |
| Mliečne biely chróm plus tvrdý chróm | Dve vrstvy, celkom 30-60 µm | Ochrana proti korózii kombinovaná s tvrdým vonkajším povrchom | Vlhké, pobrežné a mobilné zariadenia | Viac procesných krokov a prísnejšia kontrola kúpeľa |
| Nikel plus tvrdý chróm | Dve vrstvy, celkom 30-70 µm | Silná bariéra proti chemikáliám a soli | Námorná, chemická a banská povinnosť | Chémia niklového kúpeľa sa musí dôkladne sledovať |
| Keramika (plazmový sprej) | 100-300 um | Odolnosť voči oderu a vysokej teplote | Agresívne oderu a horúce pracovné podmienky | Vyžaduje brúsenie diamantom; skontrolujte kompatibilitu tesniacej zmesi |
| Laserové opláštenie | 0,3-2 mm pred opracovaním | Hrubá, metalurgicky viazaná nášľapná vrstva | Ťažba, bagrovanie, renovácia lodí a prútov | Vyššie náklady na diel a dodatočný príspevok na obrábanie |
| QPQ ošetrenie | Difúzne puzdro, 10-30 µm | Odolnosť voči opotrebovaniu a korózii takmer bez skreslenia | Tenké tyče a diely držia v prísnych toleranciách | Obmedzená hĺbka puzdra; nie je liekom na hlboké drážkovanie |
Prostredie zvyčajne odpovedá na otázku náteru rýchlejšie ako ktorýkoľvek katalóg. Ak je prítomná soľ, kyselina alebo procesné chemikálie, rozhodnutie je podmienené koróziou a bariérové vrstvy sa presunú dopredu. Ak je prítomný piesok, ruda alebo troska, rozhoduje sa o otere a viac záleží na tvrdosti a hrúbke vrstvy.
Tam, kde sa abrázia a teplo stretávajú, si svoje miesto zaslúžia keramické povlaky. Plazmovo nastriekaná hlinito-titánová vrstva s hrúbkou niekoľkých stoviek mikrónov je tvrdšia ako chróm a znáša vyššie povrchové teploty, preto sa objavuje na valcoch pracujúcich v blízkosti pecí alebo pri manipulácii s horúcim materiálom. Vyžaduje si to diamantové brúsenie, aby sa dosiahol povrch vhodný pre tesnenie, a niektoré tesniace zmesi by sa mali pred vykonaním skontrolovať.
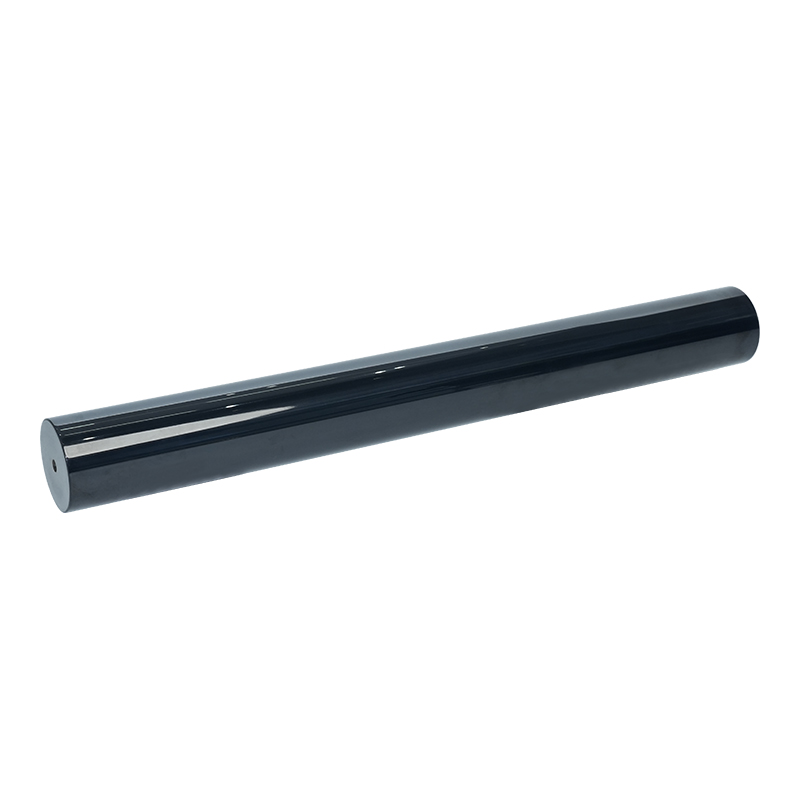
 Piestna tyč hydraulického valca s keramickým povlakom Plazmovo striekaný keramický povlak pre hydraulické piestne tyče, ponúkaný vo variantoch nitrid kremíka, oxid hlinitý/karbid kremíka a nanokeramika pre odolnosť proti opotrebovaniu a korózii. Zobraziť produkt →
Povlak sa nikdy neposudzuje len podľa tvrdosti. Drsnosť pod tesnením je to, čo tesnenie skutočne cíti, takže tvrdý, ale drsný povrch môže opotrebovať tesnenie rýchlejšie ako mäkšie a hladšie. Chróm je prirodzene hladký a odpúšťajúci; keramické a laserom pokryté povrchy musia byť pred montážou zbrúsené a vyleštené späť na kontrolované Ra. Smer brúsenia je tiež dôležitý, pretože špirálové stopy môžu pôsobiť ako malé čerpacie kanály.
Dva výrobné detaily sú ľahko prehliadnuteľné. Po prvé, vysokopevnostné ocele by sa mali po pokovovaní vypaľovať, aby sa znížilo riziko vodíkového skrehnutia. Po druhé, hrúbka vrstvy mení konečný priemer, takže prídavok na brúsenie sa musí plánovať od začiatku a nie korigovať na konci linky.
Naše potiahnuté tyče a zostavy tyčí končia v zariadeniach na ochranu vody, hutníctve, stavebných strojoch, lodných a prístavných zariadeniach, zariadeniach na ropné polia, banských strojoch, pilótach a rýpadlách. Vzor je konzistentný: čím drsnejšie prostredie a dlhší interval údržby, tým viac sa špecifikácia posúva od jednovrstvového chrómu ku kompozitným, keramickým alebo laserom pokrytým povrchom.
Laserové opláštenie je cesta, ktorú odporúčame, keď je opotrebovanie skutočne vážne, alebo keď drahú tyč stojí za to zachrániť a nie vymeniť. Pretože je vrstva metalurgicky spojená so základným kovom a môže mať hrúbku milimetra alebo viac, prežije nárazy a hrubé otery, ktoré by strhli tenkú galvanizovanú vrstvu, a tiež dáva opotrebovaným tyčiam druhú životnosť.
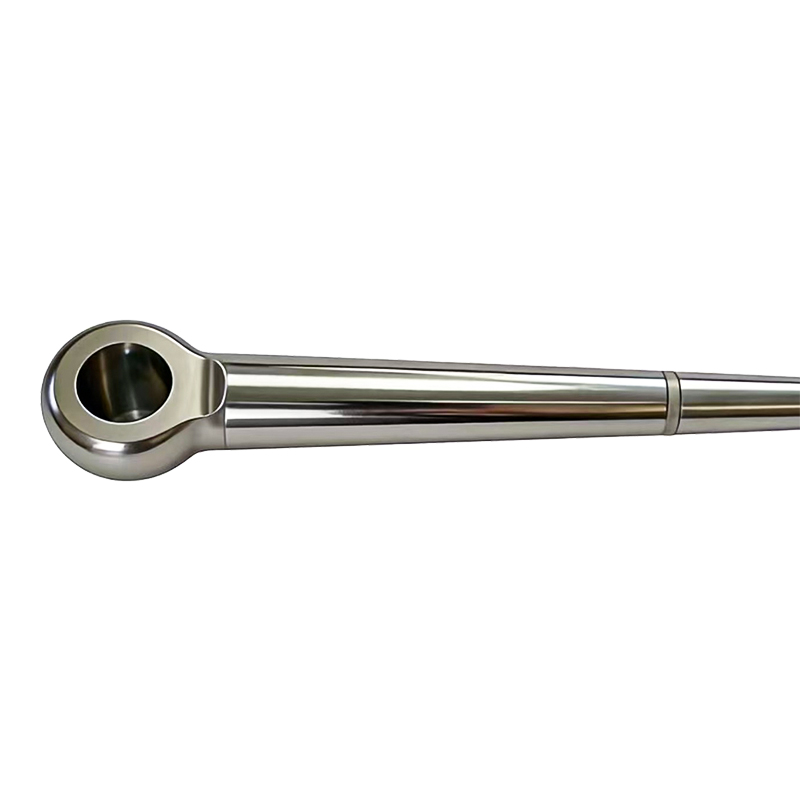
 Laserové opláštenie piestnice valca Laserom pokrytá piestna tyč s vrstvami zliatin na báze niklu, kobaltu alebo železa, dokončená brúsením kvôli opotrebovaniu, korózii a vysokej teplote. Zobraziť produkt →
Žiadny z týchto náterov sa bez procesnej disciplíny nespráva predvídateľne. Od získania certifikácie ISO 9001 a ISO 14001 v roku 2011 sme výrobu tyčí postavili na CNC brúsiacich a leštiacich strojoch a inteligentných, ekologicky riadených pokovovacích linkách, pričom hrúbka povlaku, priľnavosť a povrchová úprava sa kontrolujú v každej fáze, a nie až pri konečnej kontrole.
Na kapacite záleží rovnako ako na ovládaní. Naše závody teraz pokrývajú viac ako 25 000 metrov štvorcových a rozšírenie v roku 2022 pridalo popri našej pobočke Loudi aj zariadenie s rozlohou 20 000 metrov štvorcových vo Wuxi, čo umožňuje dávkové objednávky a vlastné zostavy na tom istom poschodí. Ak by ste chceli ísť hlbšie do obrábacej stránky príbehu, naša poznámka ďalej čo vlastne robí prút precíznym vysvetľuje, ako sa dodržiava tolerancia a povrchová úprava v dielni.
Väčšina problémov s nátermi, ktoré vidíme, sú skôr problémy so špecifikáciami ako problémy s výrobou. Niekoľko podrobností odoslaných s dopytom vám ušetrí veľa času tam a späť:
S týmito informáciami odporúčanie náteru zvyčajne trvá jednu krátku výmenu a vzorová tyčinka môže byť vyrobená skôr, ako sa zadá celá dávka.
A potiahnutá piestna tyč je malá časť stroja a veľká časť jeho spoľahlivosti. Voľba vrstvy, ktorá zodpovedá skutočným pracovným podmienkam, a nie tej, ktorá vyzerá najpôsobivejšie na papieri, je to, čo udržuje valce suché, neporušené tesnenia a dlhé intervaly údržby. Ak si nie ste istí, ktorá trasa vyhovuje vašej aplikácii, pošlite nám pracovné podmienky a my s vami prejdeme možnosti.
Kontaktujte nás
+86-137-0618-5800
č. 3 Dujuan West Road, mesto Hudai, okres Binhu, mesto Wuxi, provincia Jiangsu
Kontaktujte nás
Mobil