2026-07-03
Ak sa vám niekedy stalo, že hydraulický valec zlyhal predčasne, existuje veľká šanca, že príčina siaha späť k piestnej tyči, nie k tesneniam alebo k telu valca. Presné spracovanie piestnej tyče určuje, či tyč vydrží pri opakovaných tlakových cykloch, alebo začne v priebehu niekoľkých mesiacov presakovať a bodovať. Táto príručka rozoberá, čo vlastne ide do presného spracovania piestnej tyče, prečo na každom kroku záleží a čo treba skontrolovať pred prijatím dávky od dodávateľa.
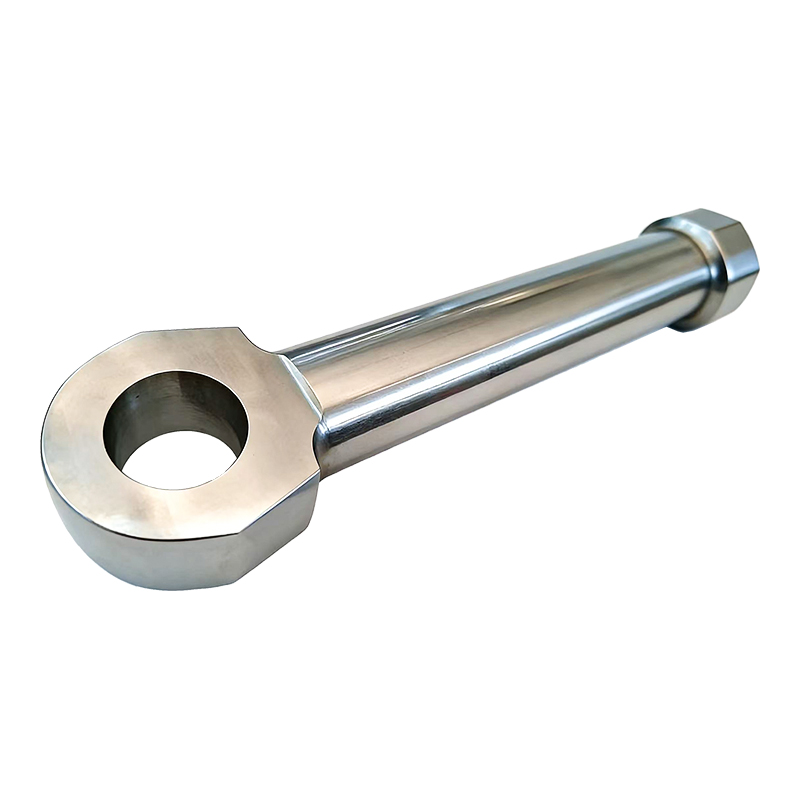
Piestna tyč nie je len kovová tyč, ktorá sa pohybuje dovnútra a von z valca. Je to nosný, tlak tesniaci komponent, ktorý musí prežiť tisíce alebo milióny cyklov vysúvania a zasúvania bez straty tvaru, povrchovej úpravy alebo priamosti. Dokonca aj malá odchýlka v zaoblení alebo drsnosti povrchu môže urýchliť opotrebovanie tesnenia, umožniť obtekanie kvapaliny alebo spôsobiť ohyb tyče pri bočnom zaťažení. To je dôvod, prečo sa presné spracovanie piestnych tyčí nepovažuje za voliteľný upgrade vo väčšine priemyselných aplikácií – je to základná požiadavka pre čokoľvek používané v hydraulických valcoch, pohonoch alebo ťažkých strojoch.
Rozdiel v nákladoch medzi tyčou opracovanou na voľné tolerancie a tyčou opracovanou podľa presných špecifikácií je zvyčajne malý v porovnaní s nákladmi na predčasné zlyhanie. Tyč, ktorá zlyhá v teréne, nepotrebuje iba výmenu – často to znamená prestoje, výmenu tesnenia a niekedy aj poškodenie samotného vývrtu valca.
Presné spracovanie piestnej tyče zvyčajne nasleduje postupnosť obrábacích a dokončovacích krokov, pričom každý stavia na presnosti posledného. Preskočenie alebo unáhlenie ktorejkoľvek z týchto fáz má tendenciu sa neskôr prejaviť ako funkčný problém.
Surový tyčový materiál sa najskôr otáča na sústruhu, aby sa priblížil ku konečnému priemeru, pričom sa odstráni prebytočný materiál a vytvorí sa základný valcový tvar. Táto fáza vytvára základ pre každý ďalší krok, takže hádzanie a konzistencia tu záleží, aj keď je povrchová úprava v tomto bode stále drsná.
Po otočení prechádza tyč bezhrotovým alebo valcovým brúsením, aby sa priemer dostal do tesnej tolerancie a zlepšila sa rovnosť. Brúsenie je miesto, kde sa v skutočnosti dosahuje väčšina rozmerovej presnosti, pretože odstraňuje malé nezrovnalosti, ktoré zostali po sústružení, a vytvára oveľa jemnejšiu povrchovú úpravu.
Leštenie ďalej zušľachťuje povrch a zameriava sa na nízke hodnoty drsnosti povrchu potrebné na dobrý kontakt s tesnením. Tento krok priamo ovplyvňuje, ako dobre spolupracuje tyč s hydraulickými tesneniami – tyč, ktorá je príliš drsná, rýchlo opotrebuje tesnenia, zatiaľ čo tyč, ktorá je príliš hladká nesprávnym spôsobom, môže v skutočnosti znížiť zadržiavanie mazania.
Predovšetkým dlhé tyče môžu spôsobiť mierne ohyby počas skorších fáz obrábania alebo tepelného spracovania. Proces vyrovnávania, ktorý sa často vykonáva mechanicky pod kontrolovaným tlakom, to napraví pred konečnou kontrolou, takže prút funguje konzistentne po celej svojej dĺžke pri zaťažení.
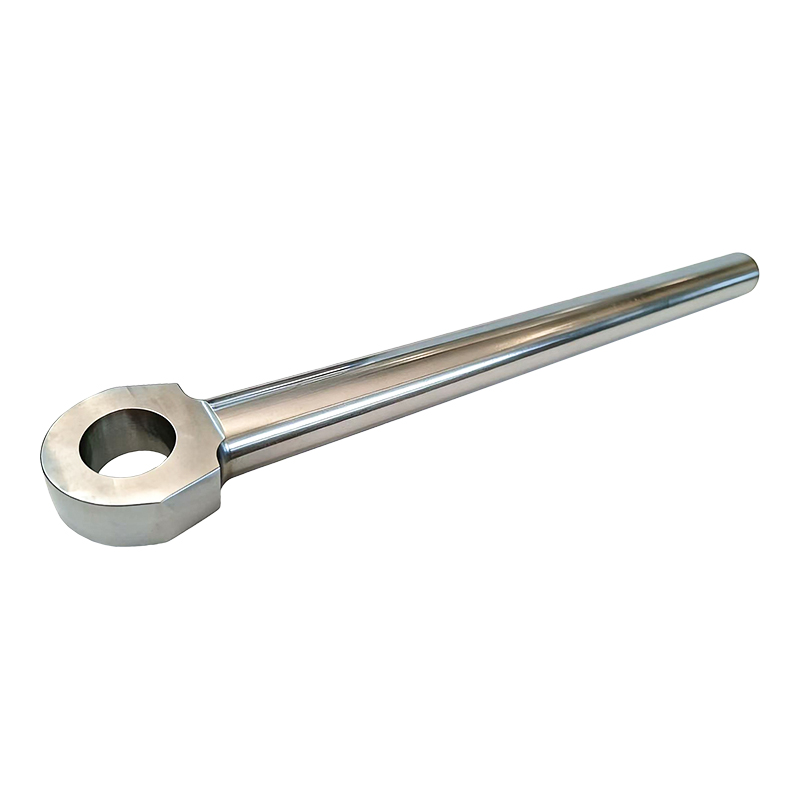
Samotné opracovanie nerobí piestnu tyč pripravenú na náročné aplikácie. Povrchové úpravy dodávajú tvrdosť, odolnosť proti korózii a ochranu proti opotrebeniu, ktoré surová opracovaná oceľ sama o sebe nemá. Rôzne ošetrenia vyhovujú rôznym prevádzkovým prostrediam a výber nesprávneho je častou príčinou skorého zlyhania tyče.
| Liečba | Hlavný prínos | Typický prípad použitia |
| Tvrdé chrómovanie | Vysoká odolnosť proti opotrebovaniu, dobrá ochrana proti korózii | Univerzálne hydraulické valce |
| Nikel-chrómový povlak | Vylepšená odolnosť proti korózii oproti štandardnému chrómu | Morské, pobrežné a vlhké prostredie |
| Indukčné kalenie | Zvýšená tvrdosť povrchu pri zachovaní húževnatého jadra | Ťažké priemyselné a mobilné zariadenia |
| Keramický náter | Vynikajúca odolnosť voči opotrebovaniu a chemikáliám | Agresívne chemické prostredie alebo prostredie s vysokým cyklom |
| Nitridácia | Hlboká povrchová tvrdosť bez výraznej zmeny rozmerov | Presné aplikácie citlivé na skreslenie |
Pri hodnotení možností dodávateľa na presné spracovanie piestnych tyčí vám niekoľko merateľných špecifikácií povie oveľa viac ako všeobecné tvrdenie o „vysokej presnosti“. Toto sú čísla, o ktoré sa oplatí priamo požiadať.
Väčšinu porúch piestnej tyče možno vysledovať späť k poruche v jednej z vyššie opísaných etáp spracovania. Tyče, ktoré sú brúsené nekonzistentne, často vykazujú po inštalácii nerovnomerné vzory opotrebovania, pretože tesnenie sa pri každom ťahu dotýka mierne nepravidelného povrchu. Zlé vyrovnávanie spôsobuje, že prúty sú náchylné na bočné zaťaženie pod tlakom, čo v priebehu času urýchľuje opotrebenie tesnenia a únavu prútu.
Problémy s povlakom sú ďalším častým problémom, najmä ak je hrúbka pokovovania nekonzistentná alebo je priľnavosť slabá. Povlak, ktorý sa odlupuje alebo sa opotrebováva, predčasne vystavuje základný kov korózii, ktorá môže rýchlo zmeniť malú povrchovú chybu na tyč, ktorá si vyžaduje úplnú výmenu. Výber dodávateľa, ktorý dokumentuje a kontroluje každú z týchto premenných, je zvyčajne rozdielom medzi tyčou, ktorá vydrží roky, a tyčou, ktorá spôsobuje opakované problémy s údržbou.
Predtým, ako sa zaviažete dodávateľovi na presné spracovanie piestnej tyče, stojí za to získať jasné odpovede na niekoľko praktických otázok a nie spoliehať sa na všeobecné marketingové tvrdenia.
Presné spracovanie piestnej tyče nie je jediným krokom, ktorý si môžete odškrtnúť zo zoznamu – je to reťazec rozhodnutí o obrábaní a dokončovaní, ktoré musia držať spolu. Prút, ktorý je dokonale nabrúsený, ale zle potiahnutý, zlyhá rovnako rýchlo ako prút, ktorý je potiahnutý dobre, ale nekonzistentne. Získanie jasnej dokumentácie a merateľných tolerancií od dodávateľa vopred je najspoľahlivejší spôsob, ako sa vyhnúť zisteniu slabého článku, keď je prút už v prevádzke.
Kontaktujte nás
+86-137-0618-5800
č. 3 Dujuan West Road, mesto Hudai, okres Binhu, mesto Wuxi, provincia Jiangsu
Kontaktujte nás
Mobil