2026-09-15
Hydraulické rýpadlo bolo vyradené z prevádzky po 3 000 hodinách, pretože jeho valcová tyč bola dierovaná a porezala tesnenie. Pôvodný cieľ projektu bol 8 000 hodín. Meranie ukázalo, že drsnosť povrchu sa v zóne opotrebovania zdvojnásobila a vrstva chrómu sa na dvoch miestach opotrebovala až po základnú oceľ. Porucha nebola výrobnou chybou. Bol to problém so špecifikáciou tyče.
Piestna tyč je jediný komponent, ktorý najviac určuje životnosť hydraulického valca. Prenáša silu, vedie piest a poskytuje tesniaci povrch pre upchávku tyče. Akonáhle povrch tyče degraduje, rýchlo nasleduje únik tesnenia a kontaminácia. Inžinieri, ktorí prispôsobia materiál tyče, povrchovú úpravu a povrchovú úpravu skutočnému prevádzkovému prostrediu, sa týmto skorým poruchám vyhnú. Tento článok sa zaoberá týmito tromi rozhodnutiami a praktickými toleranciami za nimi.
A hydraulická piestna tyč spája piest vo vnútri valca s vonkajším zaťažením. Premieňa tlak kvapaliny na lineárnu mechanickú silu. V prevádzke musí:
Tyč je jediným komponentom valca, ktorý je vystavený ako hydraulickému okruhu, tak aj vonkajšej atmosfére. Táto dvojitá expozícia je dôvodom, prečo má výber materiálu a povrchová úprava takú veľkú váhu.
Väčšina hydraulických piestnych tyčí je vyrobená zo stredne uhlíkovej ocele, ako je C45 alebo ekvivalentná. Polotovar je pred brúsením indukčne kalený, aby sa vytvoril povrch odolný voči opotrebovaniu, pričom jadro je dostatočne pevné, aby absorbovalo nárazové zaťaženie. Druhy nehrdzavejúcej ocele sa používajú, keď odolnosť proti korózii prevyšuje náklady, ale ich nižšia tvrdosť zvyčajne znamená, že na prijateľné opotrebenie je potrebné pridať povlak.
Výrobná postupnosť stanovuje strop kvality. Tyče sú sústružené, tepelne spracované, brúsené a následne leštené. Brúsenie odstraňuje deformácie spôsobené tepelným spracovaním a dosahuje guľatosť a priamosť, na ktorú sa spoliehajú tesnenia. Leštenie znižuje drsnosť povrchu na rozsah, ktorý tesnenie zvládne počas dlhej životnosti.
Na priamosti záleží rovnako ako na dokončení. Tyč, ktorá je rovná do 0,05 mm na meter, ale má drsný brúsený povrch, aj tak rýchlo opotrebuje tesnenia. Tyč so zrkadlovým povrchom, ale 0,2 mm oblúkom vytvára nerovnomerné zaťaženie upchávky a netesnosti. Obidva parametre musia byť dodržané, a preto precízne spracovanie piestnice si zasluhuje zvýšenú pozornosť pred napísaním špecifikácie.
Pevné tyče sú predvolené pre väčšinu valcov, pretože ponúkajú najvyššiu ohybovú tuhosť na jednotku ceny. Duté tyče sa objavujú v dvoch situáciách: keď záleží na znížení hmotnosti, ako napríklad pri ramenách mobilných zariadení, alebo keď samotná tyč musí niesť vnútorný olejový kanál. Dutá tyč výrazne šetrí hmotnosť, pričom si zachováva väčšinu ohybovej tuhosti pri rovnakom vonkajšom priemere.
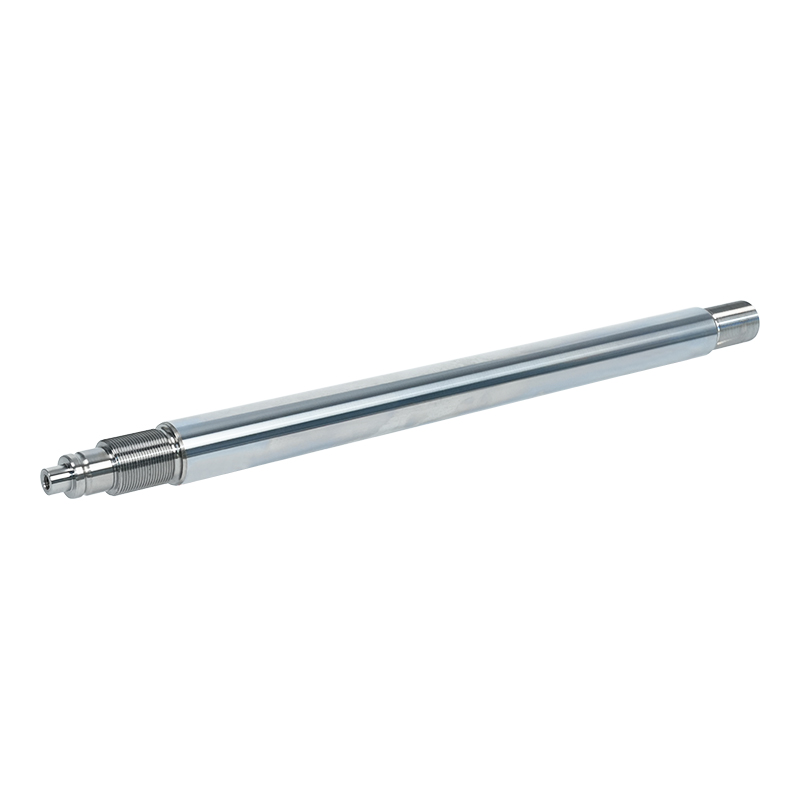
Ak si dizajn vyžaduje pevnú tyč s presne kontrolovanou povrchovou úpravou a geometriou, špecifikácia presnej povrchovej úpravy pevnej tyče nastaví jasnú základnú líniu kvality. Aplikáciám, ktoré vyžadujú vnútornú dráhu oleja alebo zníženú hmotnosť, lepšie poslúži dutá piestna tyč.
 Pevná piestna tyč z legovanej ocele s precíznou povrchovou úpravou Táto masívna tyč ponúka tesnú rozmerovú presnosť a hladký brúsený povrch, čo podporuje spoľahlivý výkon tesnenia v náročných hydraulických a mechanických systémoch, s vlastným obrábaním dostupným podľa výkresov. Zobraziť produkt →
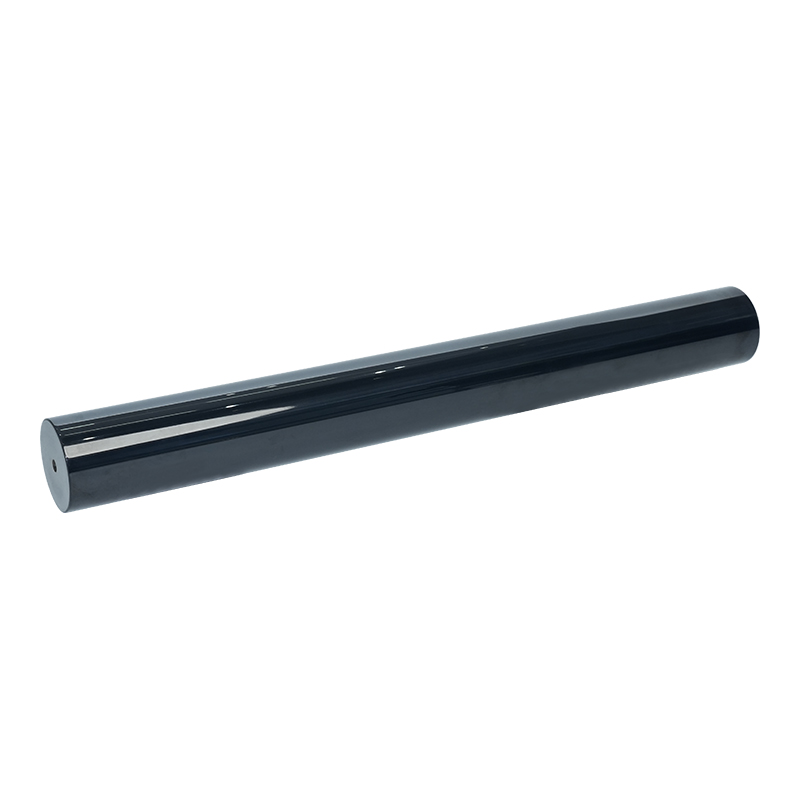
 Tvrdá chrómovaná dutá piestna tyč Dutý dizajn znižujúci hmotnosť s vnútornými kanálmi, dostupný s tvrdým chrómovaním pre odolnosť proti opotrebeniu, vhodný pre kompaktné hydraulické systémy, kde je potrebná znížená hmotnosť a frézovanie. Zobraziť produkt →
Tesnenia ojnice jazdia priamo na povrchu piestnice. Tesniaci okraj potrebuje dostatočne hladký povrch, aby sa predišlo abrazívnemu opotrebovaniu, ale s dostatočnou mikrodrsnosťou, aby na ňom mohol byť mazací film. V praxi sú hydraulické piestne tyče brúsené a leštené na drsnosť približne Ra 0,2 až 0,4 µm. Čokoľvek drsnejšie opotrebováva tesniaci okraj; čokoľvek výrazne hladšie môže zbaviť tesnenie oleja a zvýšiť trenie.
Okrúhla a priamosť ovládajú medzeru medzi tyčou a upchávkou. Prílišná oválnosť vytvára na jednej strane širokú medzeru a na druhej strane interferenciu. V priebehu času ložisko upchávky a tesnenie vykazujú nerovnomerné zaťaženie, čo spôsobuje lokálne opotrebovanie a nakoniec viditeľnú cestu úniku. To je dôvod, prečo výrobcovia prútov držia guľatosť a priamosť v rozmedzí niekoľkých stotín milimetra, namiesto toho, aby sa spoliehali len na štruktúru povrchu.
| Parameter | Typická špecifikácia | Vplyv na výkon |
|---|---|---|
| Drsnosť povrchu Ra | 0,2 až 0,4 µm | Opotrebenie a trenie tesnenia |
| Priamosť | Max. 0,05 mm/m | Rozloženie zaťaženia žľazy |
| Okrúhlosť | Max. 0,02 mm | Rovnomerná tesniaca medzera |
| Tolerancia priemeru | f7 až h8 | Namontujte s upchávkou a tesnením |
Holá brúsená oceľ, dokonca ani indukčne kalená, pre väčšinu hydraulických aplikácií nestačí. Tyč je vystavená vlhkosti, posypovej soli, čistiacim chemikáliám a abrazívnemu prachu. Náterový systém musí poskytovať tvrdosť pre odolnosť proti opotrebovaniu, ochranu proti korózii základnej ocele a kompatibilitu s materiálom tesnenia.
Tvrdý chróm je priemyselnou základňou. Je tvrdý, okolo 800 až 1000 HV, má nízky koeficient trenia proti typickým tesniacim zmesiam a možno ho aplikovať v kontrolovaných hrúbkach od 20 do 50 µm. Pre čisté vnútorné prostredie je tvrdý chróm najlacnejší variant s dobre pochopiteľným výkonom.
V lodných a vonkajších zariadeniach poskytuje duplexná vrstva mliečno-bieleho chrómu nasledovaná tvrdým chrómom lepšiu odolnosť proti korózii ako jednovrstvový tvrdý chróm. Systémy niklu a tvrdého chrómu sa správajú podobne v podmienkach so soľou. Tieto nátery sú drahšie, ale predlžujú servisné intervaly tam, kde je expozícia agresívna.
Keramické povlaky ponúkajú podstatne vyššiu tvrdosť a odolnosť proti korózii pre aplikácie s vysokým opotrebovaním a vysokou koróziou. Laserové opláštenie nanáša metalurgicky viazanú vrstvu a je tiež štandardným spôsobom opravy poškodených tyčí. Nitridácia QPQ (quench-polish-quench) poskytuje lacnejšiu alternatívu s dobrými vlastnosťami opotrebenia, hoci tvrdené puzdro je tenšie.
Pre väčšinu valcov na všeobecné použitie zostáva praktickou predvolenou tyčou s tvrdým chrómom, pretože jej výrobné správanie je dobre zdokumentované a jej náklady na prevádzkovú hodinu sú nízke.
| Náterový systém | Typická tvrdosť (HV) | Odolnosť proti korózii | Typická hrúbka |
|---|---|---|---|
| Tvrdý chróm | 800 až 1000 | Dobre | 20 až 50 µm |
| Mliečno-biely tvrdý chróm | 800 až 1000 | velmi dobre | 30 až 60 µm |
| Nikel tvrdý chróm | 800 až 1000 | velmi dobre | 30 až 60 µm |
| Keramické | 1000 až 1400 | Výborne | 100 až 300 µm |
| Laserové opláštenie | 700 až 900 | Výborne | 300 až 1000 µm |
| QPQ | 500 až 700 | Dobre | 10 až 30 µm |
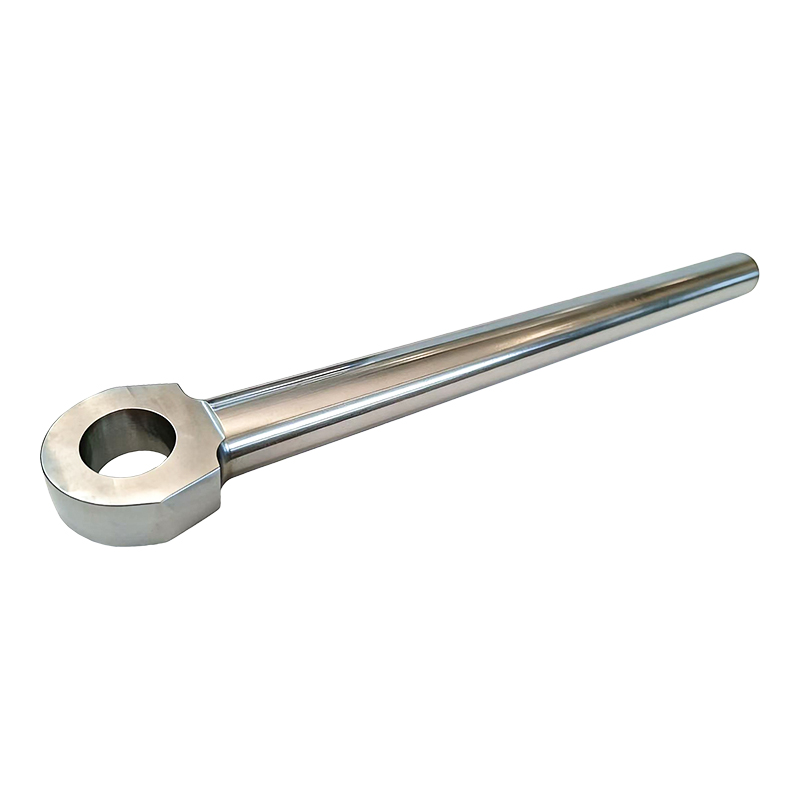
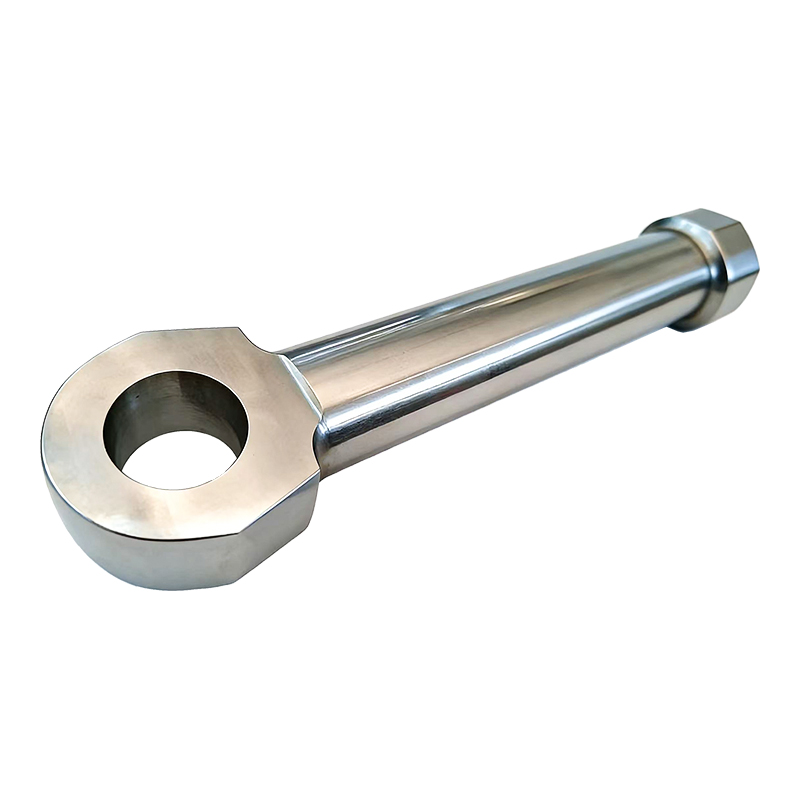
Tvrdá chrómovaná piestna tyč Galvanicky pokovovaný chróm poskytuje vysokú tvrdosť a odolnosť proti korózii, vďaka čomu je táto tyč praktickou predvolenou pre valce na všeobecné použitie, kde záleží na zdokumentovanom výkone a nízkych nákladoch na prevádzkovú hodinu. Zobraziť produkt → Voľba povlaku mení opracovaný priemer tyče, kompatibilitu tesnenia a jednotkovú cenu. Tvrdý chróm je nanesený v hrúbke 20 až 50 µm na stranu, takže základná oceľ je opracovaná pod veľkosťou, aby mohla prijať pokovovanú vrstvu. Keramické a laserové obklady vyžadujú rôznu prípravu povrchu a zvyčajne brúsenie po nanesení, aby sa obnovili konečné rozmery. Balenie tesnenia musí byť tiež kompatibilné s chémiou náteru.
V praxi špecifikujte ako prvé prevádzkové prostredie, ako druhé frekvenciu cyklu a ako tretie cieľové náklady. Štandardná tvrdochrómová tyč funguje dobre v čistých vnútorných hydraulických lisoch. Tá istá tyč zlyhá skôr na bagrovi alebo banskej lopate. To nie je materiálna chyba; ide o nesúlad špecifikácií.
Pri získavaní prútov nehľadajte za jednotkovú cenu. Riadenie procesu riadi náklady na záruku konečného valca. Opýtajte sa na konzistenciu indukčného kalenia, schopnosť brúsenia a leštenia, rovnomernosť hrúbky povlaku a zdokumentované záznamy o kontrole. Certifikácia ISO 9001 je základom, nie rozlišovacím znakom.
Dodávateľ, ktorý prevádzkuje svoje vlastné linky na brúsenie, leštenie a galvanické pokovovanie, má priamu kontrolu nad parametrami, ktoré určujú životnosť tyče, namiesto koordinácie viacerých subdodávateľov. Stroje Wuxi Qunke nasleduje tento integrovaný model a dodáva presné piestne tyče, potiahnuté tyče a kompletné hydraulické valce z jedného zariadenia s rozlohou viac ako 25 000 metrov štvorcových.
Pri strojárskych strojoch vstupuje tyč do valca ako dodaný komponent a nasadenie tesniaceho systému sa musí naplánovať včas. Zodpovedajúce olejové valce v strojárskych strojoch sú praktickým čítaním pre tímy, ktoré spolu finalizujú špecifikácie tyče a tesnenia.
Kontaktujte nás
+86-137-0618-5800
č. 3 Dujuan West Road, mesto Hudai, okres Binhu, mesto Wuxi, provincia Jiangsu
Kontaktujte nás
Mobil